

 通过认证

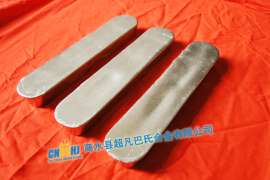
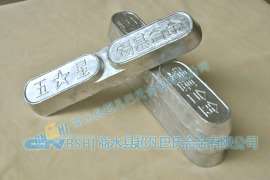
“锡铋模具合金 138℃模具合金 锡铋合金厂家”参数说明
| 认证: | woc | 类型: | 锡铋合金 |
| 锡含量: | 56 | 用途: | 模具合金 |
| 型号: | woc010 | 规格: | 50*250*245*35 |
| 商标: | 沃昌 | 包装: | 简易包装 |
| 锡铋模具合金: | 13790307845 | 锡铋合金厂家: | 13790307845 |
| 138℃模具合金: | 13790307845 | 产量: | 50000000 |
“锡铋模具合金 138℃模具合金 锡铋合金厂家”详细介绍
熔模铸造合金 138℃环保锡铋合金 锡铋模具合金技术原理
锡铋合金
熔点:138℃
硬度:莫氏1.98
在常温下,呈固态、银白色,熔点低,硬度低,固液体积收缩率为0.051%,具有较强的渗透性。
锡铋合金的配制及其主要物理性能
将锡铋合金放入已加热到350℃的增锅或其它加热容器内。在其熔化过程中,要不断地搅拌至均匀。若有浮渣,要除去。然后,把该均匀合金熔液在角钢或槽钢中浇注成条状,以备浇注样件时用。
锡铋合金技术的原理
在模具型槽检验中,主要运用锡铋合金固液间体积收缩率极小、可近似认为固液间体积不变的特点,浇注出型槽的样件,然后对该样件进行外观、各个部位尺寸(锻件的热尺寸)及几何形状等的整体检查,从中发现加工或设计的不足。
锡秘合金样件在模具型槽中的浇注
第一步,根据型槽容积大小取适量锡秘合金条,放入已加热到135℃的增锅或其它加热容器中,在其熔化过程中要不断地搅拌至其均匀。
第二步,把需浇注样件的模具均匀加热到160-200℃(根据模块大小而定,大者温度低)。
第三步,以常规浇盐的方法,把模具垂直立起(浇盐口朝上),沿浇盐口浇注合金液体,直至型槽浇满为止。
第四步,待模具完全冷却至室温后,采用适当的方法打开模具,取出样件(样件不能断开)。
第五步,检查样件是否符合型槽形状,若能真实地反映型槽,则交检检测;若不符合,则重新浇注直至符合型槽形状。
第六步,根据交检检测结果,对模具进行适当的处理。
在浇注过程中应注意的事项:
1.模具加热必须做到均匀,否则对大型模具浇注出的样件影响尤为突出;
2.要浇注的模具在其浇注前必须先处理好裂纹;
3. 必须把锡铋合金残余物从浇注后的模具型槽中清理干净;
4.样件不能有充不满、残留飞边过大、弯曲、局部变形大等直接影响检测结果的缺陷。
锡秘合金技术在模具检验中的运用
(1)对已加工好的模锻模,采用浇注锡秘合金样件的方法来检查其质量。
(2)用它验证模具修复的质量,即在已修复好的型槽中,浇注出锡秘合金样件,再对该样件进行检测。
(3)采用浇注锡秘合金方法来区分两种或多种除了个别尺寸等不同外、其它基本一致的锻件模具。
(4)对校正模总体尺寸等的掌握,是确定如何进行修复的关键。对复杂类锻件的校正模,其修复难度相当大,修复质量也难以保证。采用修复前浇注出该模具的锡秘合金样件的方法就可以加以解决。
锡秘合金技术在我厂已被广泛地推广应用,它不仅使模具质量得到了有效的控制--真正地做到提前预防、事前消除,而且大大地缩短了新产品的开发周期和品种批量生产的周期,为我厂提高产品质量,开拓、占领和巩固市场,作出了不可低估的贡献。