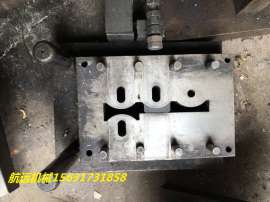


 通过认证

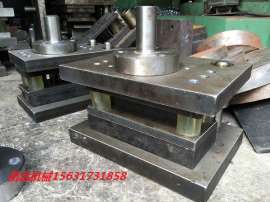
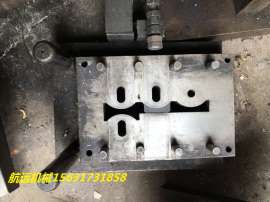
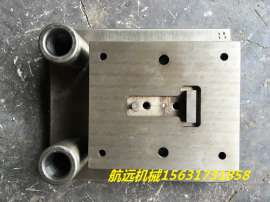
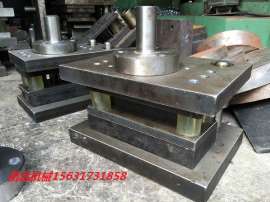
“河北冲孔模具,冲压模具,模具加工,加工冲压件。模具价格”参数说明
| 是否有现货: | 是 | 认证: | ISO9002 |
| 适用范围: | 通用 | 产品材料: | 基体钢 |
| 产品加工方法: | 冲剪模具 | 工序组合程度: | 单工序模 |
| 工艺性质: | 弯曲模 | 作用对象: | 金属 |
| 主要加工设备: | 线切割 | 加工设备数量: | 20 |
| 加工能力: | 16万次 | 质量体系: | 第三方 |
| 型号: | 冲床模具 | 规格: | 模具 |
| 商标: | 航远机械 | 包装: | 电议 |
| 产量: | 100 |
“河北冲孔模具,冲压模具,模具加工,加工冲压件。模具价格”详细介绍
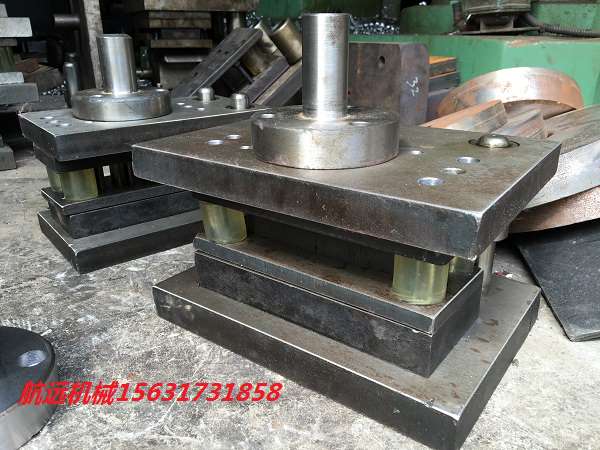 河北冲孔模具,冲压模具,模具加工,加工冲压件:1、保证最佳的模具间隙,模具间隙是指冲头进入下模中,两侧的间隙之和。不同板厚,不同材质应选用不同间隙的下模。选用合适的模具间隙,能够保证良好的冲孔质量,减少毛刺和塌陷,保持板料平整,有效防止带料,延长模具寿命。
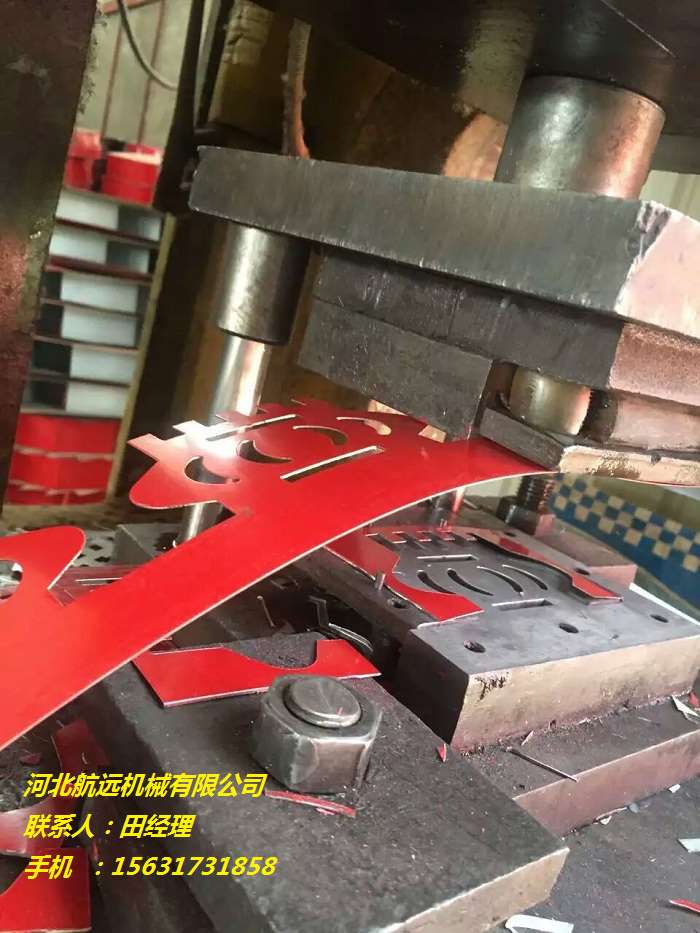
2、由于冲压时的压力和热量,会将板料的细小颗粒粘结于冲头表面,导致冲孔质量差。去除粘料可用细油石打磨,打磨方向应与冲头运动方向相同。
3、如果在一张板上冲很多孔,应先每隔一个孔冲切,然后返回冲切剩余的孔,这样有效缓解了在同一方向顺序冲压时的应力累积,也会使前后两组孔的应力相互抵消,从而减轻板料的变形。
4、尽量避免冲切过窄条料。当模具用于冲切宽度小于板材厚度的板料时,会因侧向力作用而使冲头弯曲变形,令一侧的间隙过小或磨损加剧,严重时会刮伤下模,使上下模同时损坏。
5、适时刃磨可有效延长模具的使用寿命。当模具刃边磨损产生半径约0.10mm的圆弧时,就需要刃磨。刃磨时,每次磨削量为0.03~0.05mm,重复磨削直至冲头锋利。刃磨后用油石打磨刃口,去除毛刺,进行去磁处理后涂上润滑油。
6、要定期检查转盘上下模座的对中性。如果冲床模位的对中性不好,造成模具快速钝化,工件加工质量变差。应检查并润滑转盘上的模孔及导向键,如有损伤及时修复;清洁转盘的下模座,以便下模准确安装,并检查其键或键槽的磨损情况,必要时更换;使用专用芯棒校准模具工位,如有偏差及时调整。
7、 当冲软或粘性的材料(如铝);冲薄的研磨性材料(如玻璃环氧片);冲薄的硬质材料(如不锈钢);频繁地步冲,可使用表面硬化(采用镀钛、渗氮等方法,其表面硬化层为厚度12~60μm的分子结构)的冲头。
8、成型模具应将打击头从最低位置逐步向上微调到适当位置,否则容易打坏模具。
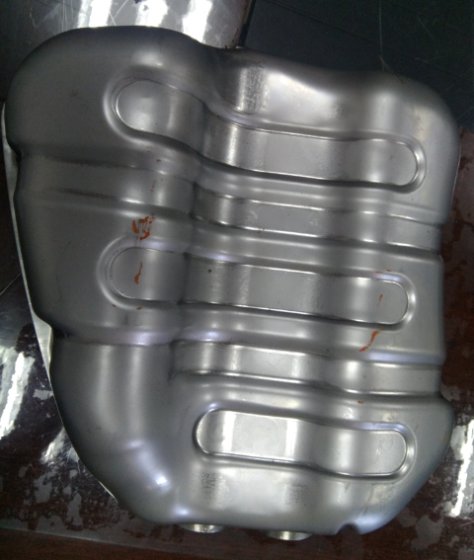
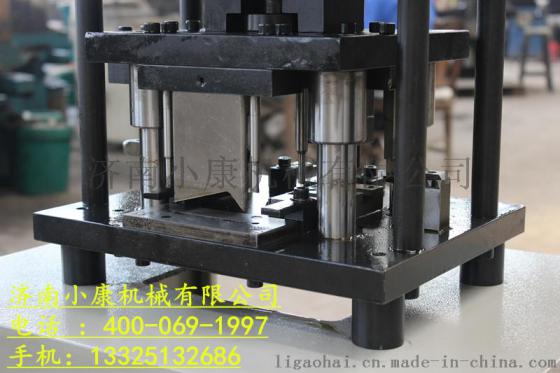
冲床模具使用中容易忽视的一个问题,铝合金门窗配件就足模具弹簧的使用寿命,模具弹簧也需要定期进行保养或更换,但是国内许多用户对设备和模具能进行保养,却往往忽视了模具弹簧的保养,甚至有的用户弹簧多年就没有更换过,同工位或模具经常出现损坏或冲压带料,却无法查找到原因,后来更换模具弹簧后,问题得到彻底解决。对于不同的冲床设备和模具,其模具弹簧类型也有所不同。如果保养不冲压模具的形式很多,一般按工艺性质可分为冲裁模、弯曲模、拉深模、成形模,按工序组合程度可分为单工序模、复合模、级进模,另外还可根据材料的变形特点来进行分类,多为安装在精密冲床上的,对放置在内的板料在室温下施加变形力,使其产生变形,从而获得一定形状,尺寸和性能的产品零件的特殊专用工具。下面铭霖冲床来给大家详细介绍下:
1.根据工艺性质分类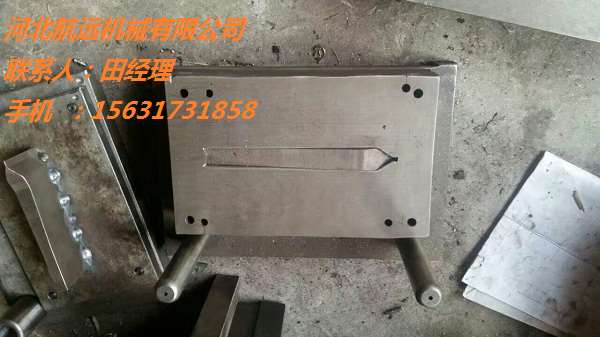
(1)冲裁模:沿封闭或敞开的轮廓线使材料产生分离的模具。如落料模、冲孔模、切断模、切口模、切边模、剖切模等。
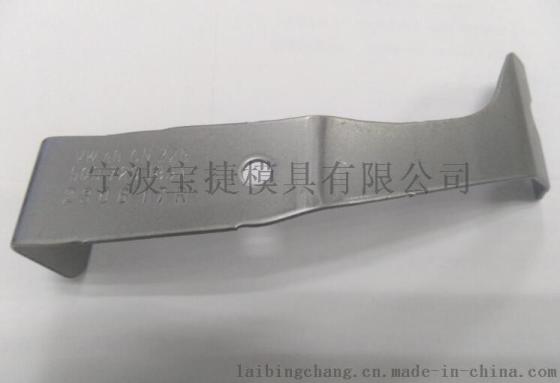
(2)弯曲模:使板料毛坯或其他坯料沿著直线(弯曲线)产生弯曲变形,从而获得一定角度和形状的工件的模具。
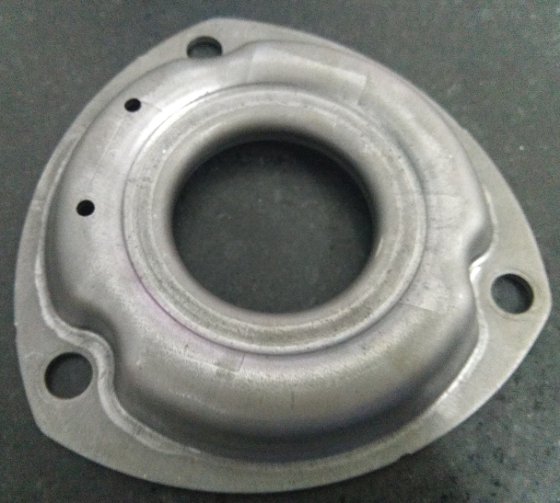
(3)拉深模:是把板料毛坯制成开口空心件,或使空心件进一步改变形状和尺寸的模具。
(4)成形模:是将毛坯或半成品工件按图凸、凹模的形状直接复制成形,而材料本身仅产生局部塑性变形的模具。如胀形模、缩 口模、扩口模、起伏成形模、翻边模、整形模等。
2.根据工序组合程度分类
(1)单工序模:在压力机的一次行程中,只完成一道冲压工序的模具。
(2)复合模:只有一个工位,在压力机的一次行程中,在同一工位上同时完成两道或两道以上冲压工序的模具。
(3)级进模(也称连续模):在毛坯的送进方向上,具有两个或更多的工位,在压力机的一次行程中,在不同的工位上逐次完成两道或两道以上冲压工序的模具。河北冲孔模具,冲压模具,模具加工,加工冲压件,如有需要请联系我们河北航远机械设备有限公司田经理24小时热线电话15631731858 0317-8051229 或登录http://www.btspbjx.com欢迎您的来电选购!