

 点击图片查看原图
“电火花细孔放电加工机床”参数说明
| 适用行业: | 通用 | 精密度: | 普通精度 |
| 类型: | 电火花 | 自动化程度: | 自动 |
| 刀具数量: | 1 | 加工方法: | 火花加工 |
“电火花细孔放电加工机床”详细介绍
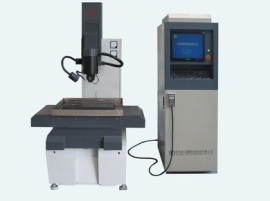
电火花细孔放电加工机床利用电火花放电蚀除原理,采用圆形细长丝电极加工各种高精度、高光洁度的精密微孔。主要用于加工各类喷油嘴零件精密喷油孔,加工精密圆形微孔范围一般在¢0.08~¢2mm,孔深一般在1~3mm以内。能加工各类雾化喷孔的精密微孔,具有高精度、高光洁度,孔径一致性高。电火花细孔放电加工机床由主机、电控箱及工作液系统组成。电控箱数控系统、电火花微精加工专用高频脉冲电源、检测伺服控制单元及机床电气组成。
电火花细孔放电加工机床主要技术参数
工作台面尺寸 350x500 mm.
X轴行程 320 mm.
Y轴行程 400 mm.
C轴分度范围 0-360°。
A轴分度范围±90°。
W轴伺服行程 200 mm.
输入功率 3 KVA.
电火花细孔放电加工机床利用电火花放电原理加工高精度、高光洁度精密微孔。用于加工各类雾化喷孔零件精密微孔。
1,加工精密圆形微孔范围一般在¢0.08~¢2mm.,
2,孔的加工精度:±0.003mm(孔径≤Φ0.2mm 厚度≤1.0mm 材料
1Cr18Ni9Ti)。
3,加工表面粗糙度:Ra≤0.4μm.
4,单孔加工时间﹤30秒(孔径¢0.2mm 厚度1.0mm 材料1Cr18Ni9Ti)
。
5,加工喷油嘴喷孔圆周分布角及轴向夹角其散差不超过±1°。
6,加工喷油嘴喷孔加工后针阀体喷孔流量在±3%之内。
7,X、Y、A、C、W轴采用交流伺服电机及驱动系统半闭环控制。
X、Y、A、C轴的点位数控,Z、W轴的伺服及位置控制。机床均采用滚动导轨、滚珠丝杠,自动高速进行深小孔加工。各轴行程可根据客户要求定制机床的规格。采用人机对话及中文操作界面,工控机液晶彩显,带USB接口。具有自动对边和找中心功能,采用G代码编程和图形化编程,可兼容CAD文件。电极的自动补偿,自动找零位,加工到预定深度后自动回退。根据工艺要求,加工过程电参数的自动切换。电极用完报讯。六轴坐标显示,加工状态显示,加工参数显示。可以指定任意孔位加工。加工过程中,实际加工时间与设定时间偏差超过设定范围时报警。可储存1000种以上的工艺参数。
苏州率尔捷机电科技有限公司提供数控电火花穿孔机,数控电火花微孔机,电火花小孔机,电化学去毛刺,电解加工机床,电火花取丝锥机床等技术支持,公司可根据客户特殊要求,量身定制各种电火花加工专机,同时可为客户提供整套电加工解决方案。